
销售热线:
13918851940
锂电池极片涂布是动力电池生产的核心工序,浆料供给、涂布模头压力、腔体负压、供料罐液位的稳定控制,直接影响极片厚度一致性、面密度,决定电池成品良率。涂布工段浆料固含量高、含有粉体与溶剂,存在挥发性有机溶剂、微粉尘、压力脉动大等特点,罗斯蒙特 3051 系列压力 / 差压变送器在此场景选型、安装、维护有专属要点,选型不当极易出现膜片堵塞、零点漂移、信号波动,造成涂布厚度波动、批量极片报废。
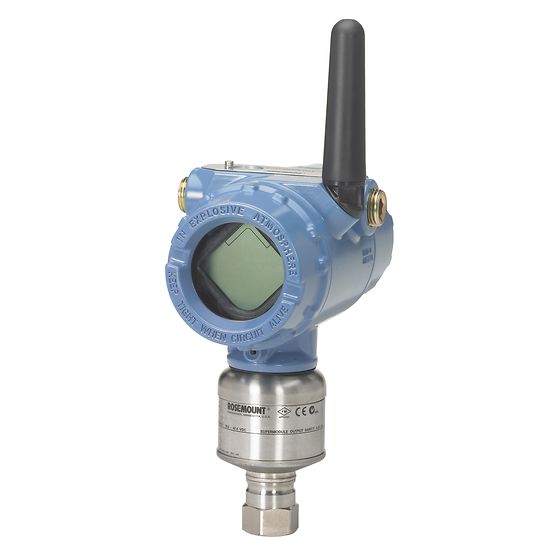
首先是变送器型号与传感结构选型。涂布工序常用两类测量:浆料管路压力、模头背压选用表压变送器;料罐液位、过滤器压差采用差压变送器。优先选用罗斯蒙特 3051 共平面型,搭配 1199 远传密封组件,这是涂布工况最关键配置。直接安装的嵌入式传感器很容易被正极 / 负极浆料沉积、结晶,堵塞引压孔,所以必须选用膜片远传结构,硅油灌充隔离,浆料接触金属隔离膜片,防止浆料进入传感器主体。膜片材质优先选哈氏合金 C,耐受 NMP、碳粉、粘结剂带来的轻微腐蚀,避免普通 316L 膜片长期使用发生点蚀。膜片表面要求抛光处理,减少浆料附着沉积。对于负压涂布腔体,选用绝压变送器监测腔体内真空度,不能用表压,防止环境气压波动影响负压测量精度。量程比尽量选用宽量程型号,适应涂布启停、换卷、供料流量变化带来的压力大范围波动,同时避免过度压缩量程造成精度损失。
其次是取压安装设计,规避浆料沉积堵塞。引压管路尽量取消,采用远传膜片直接法兰安装在罐体、管道侧壁,减少死角。取压口位置不能选在管道底部,粉体容易沉降堆积堵死膜片;优先侧向安装,减少浆料固体颗粒沉积在隔离膜表面。膜片安装保持和工艺内壁齐平,不要向内凹陷形成积料凹槽。取压阀选用小口径球阀,方便停机冲洗。涂布工段压力脉动较强,管道泵、隔膜泵带来压力振荡,变送器组态时合理设置阻尼,阻尼增大可平滑压力波动,但阻尼不能过高,否则模头压力响应滞后,影响闭环调节。同时合理开启小流量切除,消除零点附近噪声干扰。安装位置远离大功率涂布电机、变频器,信号线单独桥架,屏蔽层单端接地,防止电磁干扰造成压力信号跳变,干扰涂布闭环控制。
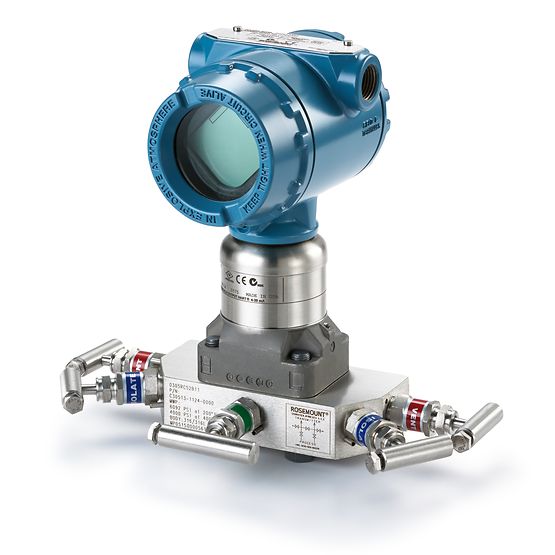
第三,零点校准与组态操作要点。涂布工况每次停机清洗、换批次生产后,建议执行零点复核。对于差压变送器,使用三阀组平衡高低压腔,在静止无压力扰动状态下进行零点校验,消除浆料附着、膜片应力带来的零点漂移。涂布工序的压力测量多用于 PID 闭环控制,4-20mA 输出量程需要匹配工艺控制区间,工作压力落在量程 20%~80% 最优区间,预留合理超压余量。组态时设置仪表故障输出逻辑,涂布属于连续生产工艺,一旦变送器故障,按照工艺安全需求设定故障高限或低限输出,防止模头压力异常造成厚边、漏涂缺陷。HART 通讯参数做好配置,方便远程读取诊断信息,罗斯蒙特内置引压管路堵塞诊断功能,可以提前识别膜片表面浆料堆积,实现预测性维护。
第四,介质环境与维护管理。涂布车间存在 NMP 有机溶剂挥发,仪表必须选用本安防爆型号,满足锂电池车间防爆规范。车间温湿度需要稳定,端子仓做好密封,防止溶剂凝露腐蚀电路板。制定定期维护计划,定期对远传膜片做目视检查,生产停机期间使用专用溶剂冲洗膜片表面沉积的浆料,禁止硬物刮擦隔离膜,一旦膜片划伤,隔离硅油泄漏,变送器直接失效。不建议频繁拆装远传组件,拆装容易造成膜片形变,引入零点偏移。
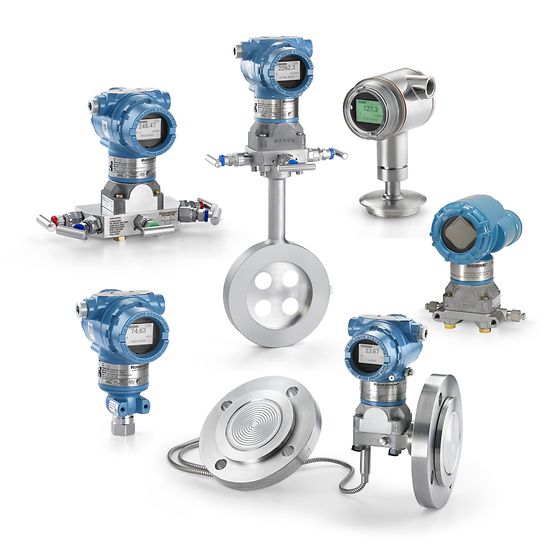
现场高频问题与规避要点。第一,不选用远传膜片,直接引压,短时间内引压管路被浆料堵死,压力测量失效;第二,选用普通 316L 膜片,长期接触 NMP 与导电粉体,出现腐蚀;第三,安装在管道底部,粉体沉降持续堆积;第四,忽略防爆要求,普通非防爆仪表用于涂布防爆车间,存在安全隐患;第五,在带压、浆料流动状态下执行零点校准,零点偏移,导致模头压力控制不准,极片面密度超标。
总结,锂电池涂布工况选用罗斯蒙特变送器,核心是配套远传隔离膜片,选用哈氏合金 C 接液材质,优化取压安装防止积料堵塞,做好防爆防护,合理组态阻尼与故障输出,定期停机清洗膜片、复核零点。充分利用仪表内置诊断功能,提前预警膜片积料,稳定模头压力、料罐液位与腔体负压,保障极片涂布质量稳定,降低不良品率。